



Análisis técnico y infraestructura de las plantas
Tesis ejecutiva: Superar los cuellos de botella estructurales en la fabricación de postes de acero
La expansión global de las redes de carreteras inteligentes, la electrificación municipal,El despliegue de torres de telecomunicaciones ha elevado significativamente los requisitos de rendimiento estructural para postes de luz de acero y mástiles altos.La fabricación de postes octogonales, poligonales o cónicos conlongos cónicos (de 12 metros a más de 14 metros) requiere mucho más que la adquisición de un freno de prensa independiente o una soldadora de costuras.
El verdadero cuello de botella operativo en las plantas de postes de alto rendimiento radica en la planificación de la infraestructura del taller, el manejo de placas de acero pesadas y el diseño de la línea de equipos.Sin capacidades de elevación sincronizadas de grúaEn la actualidad, los fabricantes se enfrentan a graves retrasos en el tiempo de ciclo, deformaciones estructurales durante la transferencia y peligros de seguridad.La evaluación de la arquitectura de la línea de producción requiere el análisis de las metodologías de flujo de trabajo, tonelajes de grúas y etapas de procesamiento automatizadas.
Contexto de la industria: Principales puntos débiles operativos
Las instalaciones de fabricación de acero convencionales que hacen la transición a la producción especializada de postes de luz se enfrentan a tres retos de ingeniería recurrentes:
1Riesgos de manipulación de materiales pesados
Las placas largas de acero trapezoidal (Q235A o acero estructural de alta resistencia) presentan una gran flexibilidad antes de la flexión.y las estaciones de flexión que utilizan elevadores por debajo de la clasificación causa la caída de la placa, desalineaciones de posicionamiento y riesgos graves para la seguridad en el lugar de trabajo.
2. Desajuste de la curvatura y el cierre de la costura
Cuando los frenos de prensa CNC de alta tonelaje forman largas formas cónicas, la tensión residual crea huecos longitudinales en las costuras.se produce el desplazamiento de la articulación, lo que conduce a defectos de penetración de la soldadura y reelaboración.
3. Cuellos de botella en el flujo de procesos
El aislamiento de los procesos individuales, tales como el corte de puertas, soldadura de placas base por robot,y el enderezamiento de postes sin cobertura continua de la grúa crea congestión de los tampones de trabajo en curso (WIP) en todo el piso de la planta.
Metodologías comparativas: Diseño de la planta y estrategias de manejo de gastos generales
Los gerentes de ingeniería deben elegir entre dos rutas operativas distintas al diseñar o actualizar una instalación de fabricación de postes de luz:
Ruta A: Estaciones de trabajo manuales desarticuladas
Se apoya en máquinas independientes espaciadas entre baños de fabricación generales con elevadores ligeros localizados.
- Gastos de capital:Menor coste inicial de instalación de la máquina.
- Eficiencia de manejo:Bajo; se requiere un apareamiento y un reposicionamiento manuales frecuentes.
- Riesgo estructural:Mayor riesgo de torsión de las placas y daños en la superficie.
- Conformidad de seguridad:Alta vulnerabilidad durante las maniobras manuales.
Ruta B: Línea integrada con dos grúas aéreas
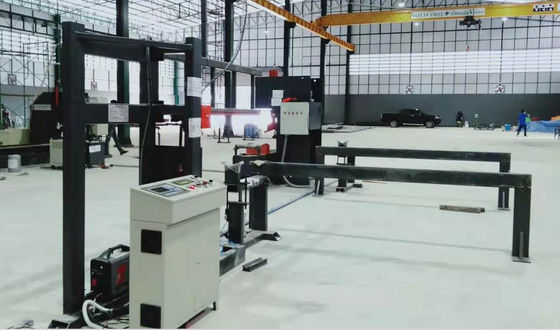
Integra maquinaria de procesamiento automatizada a lo largo de bahías lineales estructuradas servidas por grúas puente de trabajo pesado.
- Gastos de capital:Inversión inicial más elevada en la estructura de la planta y en los sistemas de pórtico de grúa.
- Eficiencia de manejo:Alto; transferencia lineal continua desde el corte de bobinas hasta el enderezamiento final.
- Riesgo estructural:Minimo; el levantamiento controlado mantiene la alineación a través de 12m 14m de longitud.
- Conformidad de seguridad:Zonas de protocolo de seguridad estrictas con calificaciones de carga aérea dedicadas.
Parámetros de la infraestructura de elevación de grúas de taller
Un elemento clave de los entornos de producción de postes ligeros eficaces es la configuración de la grúa aérea.y el montaje de mástiles altos requieren sistemas de grúas aéreas certificadas que operan en tramos dedicados del taller.
| Unidad de equipo / zona operativa | Capacidad de carga nominal de la grúa aérea | Norma de advertencia de seguridad | Función de la integración de equipos |
|---|---|---|---|
| Maquinaria pesada y plataforma de carga de molde | 16 toneladas/10 toneladas | Marcado de la zona de seguridad estricta: Despacho obligatorio bajo cargas de grúa aérea | Maneja bobinas de acero pesadas, muestras de herramientas de freno masivas y conjuntos de caparazón de mástil alto. |
| Baja del taller de la línea de producción automatizada | 10 toneladas/6 toneladas | Marcado de la zona de seguridad estricta: Despacho obligatorio bajo cargas de grúa aérea | Apoya la carga continua de chapas de acero cortadas a la longitud y líneas de soldadura de costura longitudinal. |
| Zona de montaje y servicio de máquinas | 10 toneladas/5 t | Marcado de la zona de seguridad estricta: Despacho obligatorio bajo cargas de grúa aérea | Facilitar el montaje del equipo, la alineación de los accesorios y el mantenimiento de los subconjuntos. |
Nota: Las calificaciones de carga y los protocolos de seguridad se extraen directamente de las configuraciones de entornos de trabajo validadas.

Marco de selección técnica para la integración completa de líneas
Al planificar una planta de producción completa de postes de luz, los equipos de ingeniería deben evaluar la selección del equipo a través de seis etapas de fabricación secuenciales:
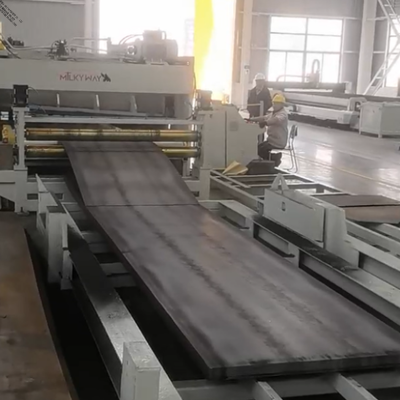
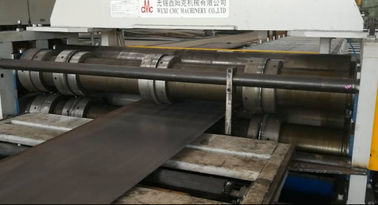
- Procesamiento de bobinas y corte conical:Establecer una línea de corte a longitud o una instalación de corte de bobinas de acero asociada con una máquina de corte cónica CNC para preparar huecos trapezoides isósceles exactos sin distorsión del material.
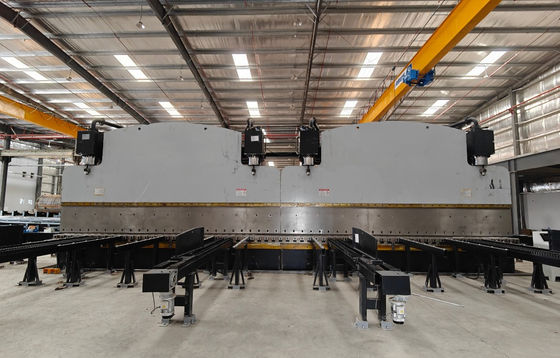
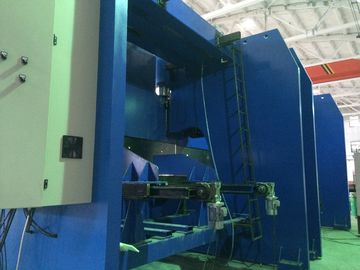
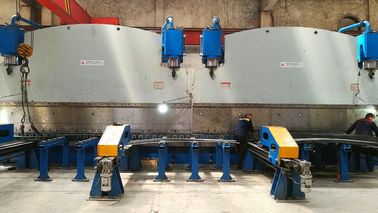
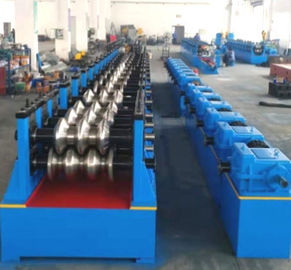
- Las piezas de las piezas de las demás piezas de la máquina son:Se utilizarán frenos de presión hidráulica de doble enlace o CNC en tándem capaces de doblar sincronizados en varios ejes para postes octogonales o redondos cónicos de 12 a 14 m.
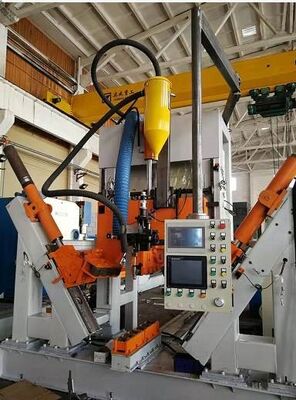
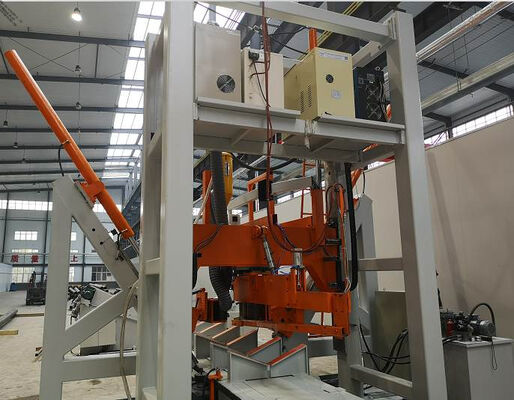
- Sección longitudinal de cierre y soldadura:Implementar máquinas de soldadura automática con postes cerrados que utilicen procesos de soldadura por arco sumergido (SAW) o MIG de pulso para garantizar la penetración completa de las soldaduras de costura recta.
- Dirección y remodelación hidráulica:Utilice máquinas de enderezamiento de postes hidráulicos de fuerza pesada equipadas con controles remotos inalámbricos para corregir la distorsión térmica después de la soldadura.
- Cortar el marco de la puerta:Integrar máquinas de corte de puertas con láser CNC o plasma para el corte preciso de puertas de servicio de 360 grados y operaciones de perforación por fricción.
- Saldura de placas de base de brida:Utilice estaciones de trabajo de soldadura de placas de base robóticas o rotadores de soldadura para garantizar una integridad estructural sólida en la raíz del polo.
Lista de comprobación de las decisiones aplicables para los gerentes de ingeniería de plantas
Antes de finalizar las inversiones en equipos de línea o los esquemas de diseño de la planta, evalúe su proyecto en relación con este marco de implementación práctica:
- Compatibilidad de la capacidad de la grúa:Verificar que las vías aéreas de las grúas tengan dos elevadores (por ejemplo,16 toneladas/10 toneladaso bien10 toneladas/6 toneladas) para permitir la elevación en dos puntos de postes de acero de 14 m de largo.
- Marcado de la zona de seguridad:Asegurar que las marcas de suelo y los protocolos claros de desalojo aéreo ("No hay cargas de grúa en pie bajo la cabeza") se apliquen alrededor de las máquinas pesadas.
- Sincronización en tándem:Los controladores CNC de las máquinas de flexión admiten la sincronización de válvulas hidráulicas proporcionales en tiempo real a lo largo de camas largas.
- Espacio del búfer WIP:Asigne una superficie suficiente entre las estaciones de soldadura y de enderezado de costuras para evitar cuellos de botella en el manejo de materiales.
Conclusión y próximos pasos en la optimización de la planta
La construcción de una instalación de fabricación de postes ligeros de acero competitiva y de alto rendimiento requiere un enfoque de ingeniería holístico que alinee la infraestructura del taller, las capacidades de elevación de grúas,y la integración de maquinariaAl dar prioridad a los flujos de trabajo de manipulación de materiales junto con los frenos de prensa tándem avanzados y los equipos de soldadura por costuras automatizados, los fabricantes pueden lograr una geometría del producto consistente y un alto rendimiento.
Para los equipos de ingeniería industrial que evalúan la ampliación de la línea o la modernización de las instalaciones de producción de postes de iluminación existentes, la consulta con fabricantes especializados de equipos llave en mano comoWuxi CMC Machinery Co., Ltd. y sus subsidiariasproporciona la base técnica necesaria para optimizar el diseño de la planta, el diseño de la línea y la selección de la máquina.